 0
 0
Алкилбензолсульфокислота (АБСК, АБСФК, LABSA, LAS, линейная алкилбензолсульфокислота, linear alkylbenzene sulphonic acid, Alkylbenzene Sulfonic Acid ,Dodecylbenzene Sulfonic Acid).
Алкилбензолсульфокислота — ценный продукт неорганической химии. Получается сульфированием линейного алкилбензола и используется для получения алкилбензолсульфонатов — компонентов моющих средств, ПАВ для флотации руд. Применяется в качестве пенообразователя для пеноизола.
Хотя ЛАБСА известны уже 95 лет, свое широкое применение он нашел в мире в 60-е годы благодаря хорошей первичной биоразлагаемости.
По внешнему виду АБСК представляет собой вязкую жидкость от коричневого до чёрного цвета в зависимости от марки. Имеет классификацию А, Б, В.
Компоненты получаемые с помощью АБСК: триетаноламиновая соль алкилбензолсульфокислоты (ТЕА-АБСК), сульфонол порошкообразный (натриевая соль алкилбензолсульфокислоты), кальциевая соль алкилбензолсульфокислоты и некоторые другие. Моющие вещества, изготовленные на основе компонентов полученных с использованием АБСК, не коррозируют поверхность изделий.
АБСК хранят в закрытых складских помещениях, в упакованной и герметично закрытой стальной емкости. Срок хранения: 24 месяца со дня изготовления.
Алкилбензолсульфокислота (АБСК) используется при изготовлении средств, которые применяются для защиты растений. Так же ЛАБСА используют для получения концентратов масленых эмульсий пестицидов.
Нередко алкилбензолсульфокислота (АБСК) используется и в качестве дисператора процессов порообразования в производстве искусственных кож и пленочных материалов. ЛАБСА может добавляться в качестве модификатора резиновых смесей. Алкилбензолсульфокислота может использоваться в производстве пенопласта.
Транспортируют АБСК по железной дороге наливом в специальные железнодорожные цистерны с учетом рекомендаций перевозки химических жидкостей. Возможна транспортировка в вагонах, с использованием стальной тары. При транспортировке емкости для перевозки должны быть герметично закрытыми.
Синонимы АБСК — LABSA, LAS , линейная алкилбензолсульфокислота, linear alkylbenzene sulphonic acid, Alkylbenzene Sulfonic Acid, Dodecylbenzene Sulfonic Acid.
АБСК является линейными алкилбензолсульфоновыми кислотами получаемыми непрерывным сульфированием н-моноалкилбензолов с длиной боковой цепи С11-13 газообразным триоксидом серы в пленочном реакторе.
| Свойства АБСК (т.м. АБЕСОН ) | Методы испытания | Типичные значения | Номинальные значения |
| типические данные | |||
| Внешний вид при 20°C | светло-коричневая вязкая жидкость | ||
| Ионный характер | анионоактивный | ||
| Растворимость в воде при 20°C 25 % нейтрализованного раствора | прозрачная жидкость | ||
| Плотность при 20°C, г/см3 | 1,08 | — | |
| Вязкость при 20°C, Па.с | 1,4 | — | |
| Содержание воды, вес. % | 0,2÷0,5 | — | |
| спецификация | |||
| Цвет, трансмиссия 425 нм | ПH EПC 058 — 02 | 80 | не менее 65 |
| Содержание активных веществ, вес. % | ПH EПC 058 — 02 | 96,0÷96,6 | не менее 95,0 |
| Содержание H2SO4, вес. % | ПH EПC 058 — 02 | 0,9÷1,2 | не более 1,5 |
| Доля несульфированной части, вес. % | ПH EПC 058 — 02 | 2,0÷2,5 | не более 2,5 |
АБСК (т.м. ABESON ) является полупродуктом при производстве ПАВ. Соли, полученные после нейтрализации соответствующими основаниями (главным образом, натриевые, аммониевые или триэтаноламмониевые) наиболее часто применяют для производства порошковых или жидких моющих средств . Они могут быть использованы также и для получения чистящих средств , а так же вспомогательных или иных специальных поверхностно-активных веществ .
Промышленная химия продолжает оставаться ключевым сектором, играющим важную роль в глобальной экономике, являясь составным элементом разнообразных продуктов и материалов, от топлива до пластиковых изделий. Однако с развивающимися экологическими стандартами, инновациями и требованиями устойчивого развития, будущее этой отрасли выглядит сложным и одновременно многообещающим.
Одной из главных тенденций будущего промышленной химии является переход к устойчивым методам производства. Понимание важности минимизации негативного воздействия на окружающую среду и необходимость разработки «зеленых» технологий становятся приоритетом для химических компаний. Это означает использование возобновляемых ресурсов, таких как биомасса, для создания химических веществ, которые традиционно производились из ископаемых источников. Например, пластик из биологического сырья становится всё более распространенным, что открывает новые перспективы для переработки и повторного использования материалов.
Кроме того, значительное внимание уделяется заботе о здоровье. Повышенные требования к продукции в США и ЕС вынуждают разрабатывать более безопасные и менее токсичные химические вещества, что приводит к росту интереса к использованию альтернативных сырьевых материалов и новых методов синтеза.
Автоматизация и цифровизация тоже играют важную роль в будущем промышленной химии. Внедрение передовых технологий позволяет сократить затраты, улучшить качество продукции и повысить производительность труда и эффективность процессов. Это открывает новые горизонты в управлении цепочками поставок, позволяет осуществлять более точный прогноз на спрос и оптимизацию производственных процессов.
Безусловно, вызовы, с которыми столкнется промышленная химия, также значительны. Бороться с изменением климата, снижать выбросы углерода, адаптироваться к новым законодательным инициативам и обеспечивать потребности растущего населения планеты — вот задачи, которые будут стоять перед отраслью в следующем 2025 году и ближайшие десятилетия.
Таким образом, будущее промышленной химии будет определяться сочетанием инноваций, устойчивости и ответственности бизнеса. Компании, готовые адаптироваться к этим изменениям и применять новые технологии, займут лидирующие позиции на рынке, обеспечивая безопасность и благополучие для общества в целом.
Поверхностно-активные вещества (ПАВ) — это молекулы, которые обладают уникальной способностью изменять свойства поверхностей между различными фазами. В медицине ПАВ играют важную роль в различных областях, таких как фармацевтика, диагностика и лечение, а также в биомедицинских технологиях.
Одним из основных применений ПАВ в медицине является создание лекарственных форм. Они помогают улучшить растворимость активных веществ, что особенно важно для многих препаратов с низкой биодоступностью. Например, ПАВ используются в эмульсиях, суспензиях и растворах для инъекций, обеспечивая равномерное распределение действующих веществ и облегчая их усвоение организмом пациентов.
Другим важным применением ПАВ является их использование в диагностике. Например, такие вещества как децилсульфат натрия могут быть использованы для подготовки образцов биологических жидкостей. Они помогают разрушить клеточные мембраны и высвободить содержимое клеток, что делает диагностику более эффективной. ПАВ также присутствуют в контрастных веществах для медицинской визуализации, таких как ультразвук и магнитно-резонансная томография.
В области антимикробной терапии ПАВ играют роль в разработке новых антибактериальных и противовирусных компонентов. Некоторые из них способны снижать поверхностное натяжение клеточных мембран микроорганизмов, что приводит к их разрушению. Это открывает новые горизонты в борьбе с инфекциями, особенно в свете растущей проблемы антибиотикорезистентности.
Кроме того, ПАВ часто применяются в биоматериалах и тканевой инженерии. Они помогают изменять свойства материалов, обеспечивая их совместимость с живыми тканями. Например, ПАВ могут использоваться для улучшения адгезии клеток к биоматериалам, что является ключевым аспектом в регенеративной медицине.
Таким образом, поверхностно-активные вещества являются неотъемлемой частью современной медицины. Их уникальные свойства способствуют улучшению лекарственных форм, повышению эффективности диагностики и терапии, а также развитию новых технологий в биомедицине. Исследование и внедрение ПАВ в медицину продолжают открывать новые возможности для оптимизации лечения и диагностики, что делает эту область актуальной и перспективной.

Теплоносители играют ключевую роль в обогреве и охлаждении различных систем, начиная от отопления зданий и заканчивая промышленными процессами. Один из наиболее эффективных и универсальных вариантов — состав на основе смеси пропиленгликоля и этиленгликоля. Оба соединения обладают уникальными свойствами, которые делают их идеальными для контроля температуры. Однако существуют и варианты на основе одно из двух реагентов.
Теплоноситель в зависимости от своих характеристик и состава может иметь ряд весомых преимуществ использования в различных системах отопления, охлаждения и теплотехнических сооружениях. К основным достоинствам данного продукта можно отнести то, что он:
С учетом этих преимуществ покупка теплоносителя на основе пропиленгликоля или этиленгликоля становится разумным решением для эффективности и надежности работы теплотехнического оборудования.
Физические и химические свойства теплоносителей на основе ПГ и ЭГ.
Выбор состава зависит от требований конкретной системы и климатических условий, в которых он будет эксплуатироваться. Важно правильно подобрать и купить теплоноситель в соответствии с нуждами и регулярно проводить техническое обслуживание для обеспечения надежной и долгосрочной работы.
Свяжитесь с нами по контактам указанным на сайте, и менеджеры помогут выбрать и купить тот вариант, который лучше всего подойдет под ваши требования.
ПАВ – аббревиатура, когда видите эти три буквы, значит перед вами поверхностно-активное вещество. Компоненты ПАВ содержатся в бытовой химии, любом чистящем средстве и даже в простом хозяйственном мыле. Без использования ПАВ сегодня невозможно представить процесс производства:
Всем известно, как сложно отмыть жирные руки теплой или тем более холодной водой. Жировые молекулы остаются на ладонях, а вода просто стекает, в этом случае на помощь приходят поверхностно-активные вещества. ПАВ моментально связывает молекулы жира и воды, несколько секунд и ваши руки идеально чистые!
Как ПАВ влияет на здоровье людей?
ПАВ – это только польза, или есть риски для здоровья? Чтобы ответить на сложный вопрос, необходимо вспомнить, что в коже содержится природный жир, защищающий от проникновения самых разнообразных болезнетворных бактерий. При постоянном контакте ПАВ с кожным покровом, неизбежно вымывается жир, защита ослабевает, поэтому необходимо позаботиться о наличии специальных перчаток, когда собираетесь мыть посуду, стирать, или очищать от загрязнений кафельную плитку на кухне, в ванной комнате. Без перчаток защитный слой восстановится на 60-70% в течение 5 часов после контакта кожи с поверхностно-активным веществом. Обезжиренная и обезвоженная кожа быстро стареет, теряет привлекательный внешний вид и эластичность.
Разновидности и отличительные особенности ПАВ
Биоразлагаемые ПАВ
В зависимости от состава ПАВ могут накапливаться в окружающей среде, или быстро разлагаться без ущерба для почвы, водоемов, флоры и фауны. Самые опасные поверхностно-активные вещества концентрируются в организме, что неприемлемо и производство подобной продукции с каждым днем уменьшается в нашей стране и за ее пределами. В приоритете биоразлагаемые ПАВ, разделяющиеся на воду и диоксид углерода. Самым строгим экологическим стандартам ЕС соответствуют неионогенные ПАВ, при производстве которых используется биологическое сырье, а не нефтепродукты.
Хотя химические вещества производились и использовались в течение всей истории, зарождение тяжелой химической промышленности совпало с началом научно-технической революции.
Индустриальная революция
Потребность в серной кислоте появилась в начале XVIII века. В 1736 году фармацевт Джошуа Уорд предложил нагревать серу с селитрой, что позволяло сере окисляться и соединяться с водой. Это было первое производство серной кислоты в больших масштабах. Джон Робак и Сэмюэл Гарбетт основали в 1749 году в Шотландии завод, где для производства серной кислоты использовались свинцовые конденсационные камеры.
Кальцинированную соду с древних времен применяли при изготовлении стекла, текстиля, мыла и бумаги, а источником поташа в Европе традиционно была древесная зола. К XVIII веку этот источник стал нерентабельным из-за вырубки лесов, и Французская академия наук предложила премию за разработку метода получения щелочи из морской соли (хлорида натрия). Процесс Леблана был запатентован в 1791 году Николя Лебланом, который затем построил завод в Сен-Дени. К сожалению, ему отказали в получении премии из-за бушующей в это время Французской революции.
В Великобритании процесс Леблана заинтересовал Уильяма Лоша, который построил первые заводы по производству газировки на реке Тайн в 1816 году, но они практически не работали из-за высоких налогов на производство соли до 1824 года. Когда налоговое бремя ослабло, британская компания по производству газировки получила возможность быстро расширяться. Химический завод Джеймса Маспратта в Ливерпуле и комплекс Чарльза Теннанта недалеко от Глазго стали крупнейшими центрами химического производства в мире. К 1870-м годам производство газированных напитков в Великобритании вышло на 200 000 тонн в год, что существенно превышало показатели во всех остальных странах вместе взятых.
Масштабное производство химической продукции из ископаемого топлива стартовало в начале 19 века. Остатки каменноугольной смолы и аммиачного раствора при производстве каменноугольного газа для газового освещения начали перерабатывать в 1822 году в Эдинбурге для получения пекового масла (позже названного креозотом), ламповой сажи (углеродной сажи) и нашатырного спирта (хлорида аммония). Позднее в линейку продукции добавили сульфатно-аммонийные удобрения для фермеров, коксовое масло и кокс.
В конце XIX века предприниматели массово инвестировали в предприятия химической промышленности. Крупные производственные объекты появились в Германии, а затем и в США.
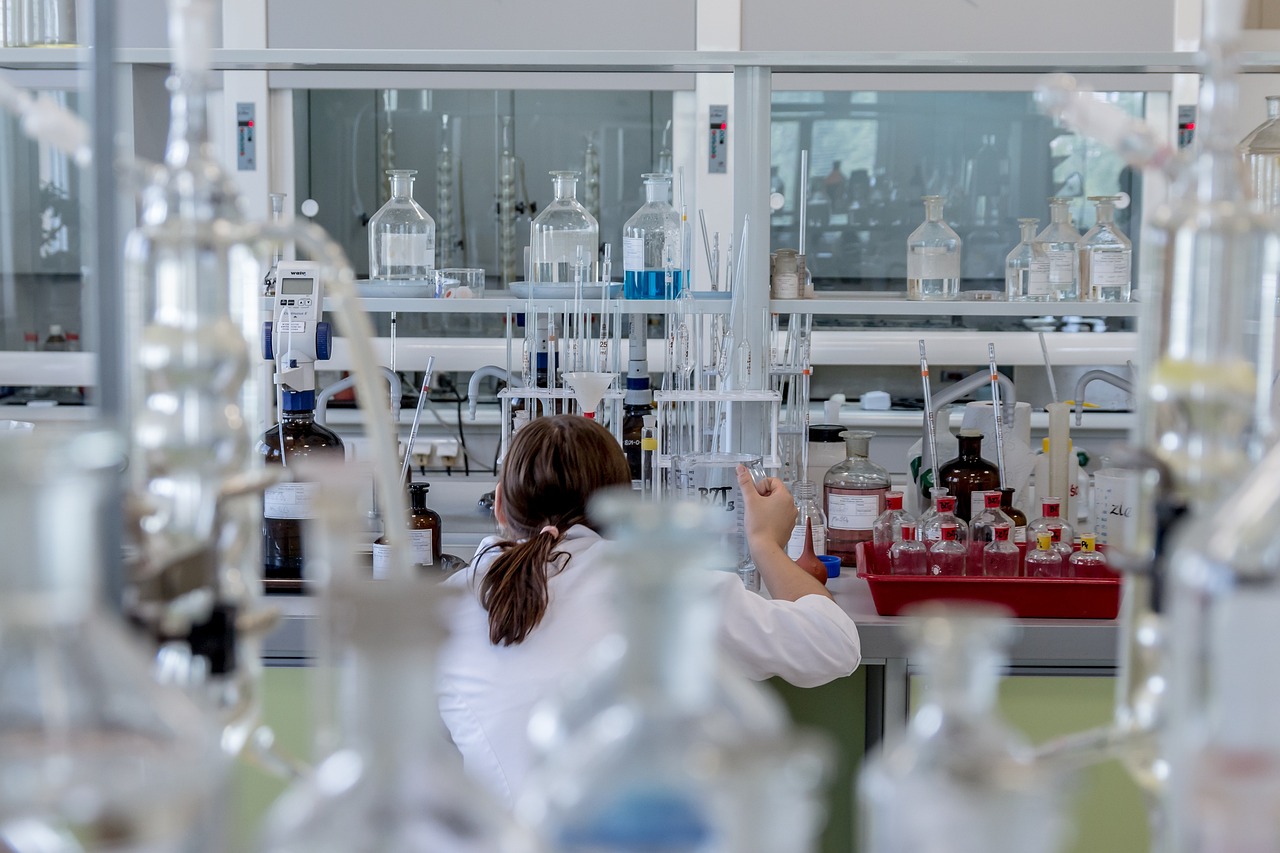
Большая часть отходов растворителей из академических лабораторий попадает в воздух
Использование растворителей в значительной степени является нормой в лаборатории синтетической химии.

В академических лабораториях это настолько укоренившаяся часть исследований, что химики могут забыть, что растворители могут представлять серьезную угрозу безопасности и здоровью. Обычно используемые растворители, как правило, легковоспламеняющиеся и канцерогенные, и многие из них могут вызвать повреждение органов и даже смерть от чрезмерного воздействия. Агентство по охране окружающей среды США недавно добавило новые ограничения и меры безопасности к любимому в лаборатории дихлорметану из-за его неблагоприятного воздействия на здоровье.
Растворители также не так уж полезны для окружающей среды. Большинство из них классифицируются как опасные отходы и, как известно, убивают рыбу, загрязняют воздух и делают воду непригодной для питья. Но многие химики либо забывают, либо не осознают, что использование растворителей в исследованиях способствует изменению климата.

Это потому, что большая часть отходов растворителей, поступающих из академических лабораторий, сжигается, выбрасывая в воздух углекислый газ. В период с 2011 по 2021 год академические лаборатории в США производили в среднем 4300 метрических тонн (т) опасных отходов в год. Почти половина этих отходов – это растворители, а более половины опасных отходов сжигается.
Хотя идеи и практика зеленой химии распространяются, количество отходов, которые ежегодно производят академические лаборатории США, осталось примерно таким же. C&EN проанализировала двухгодичные отчеты американских колледжей и университетов об опасных отходах Закона о сохранении и восстановлении ресурсов (RCRA) за 10 лет и выявила количество отходов, произведенных академическими лабораториями, какие это были отходы и что с ними случилось.

Система деклараций RCRA была разработана, чтобы позволить EPA отслеживать опасные отходы «от колыбели до могилы», сообщает агентство на своем веб-сайте, — кто их производит, кто отправляет и где они в конечном итоге оказываются. Но анализ C&EN показал, что при наличии общедоступной информации практически невозможно проследить путь до конца. В результате количество сжигаемых отходов превышает то, что показывают данные.
КУДА УХОДЯТ ОТХОДЫ
В большинстве американских колледжей и университетов день потрачен впустую. Работники лаборатории загоняют свои бутылки с отходами в загон, на которых они маркируют полные химические названия, дату начала сбора отходов и опасности содержимого.

Они везут их на школьный пункт сбора, где работники по охране окружающей среды и безопасности (EH&S) проверяют бирки, забирают бутылки и обычно сбрасывают содержимое ярко-красных многоразовых канистр с растворителями в синие металлические бочки емкостью 55 галлонов (208 л). Затем сотрудники EH&S систематизируют и каталогизируют отходы и помещают их в хранилище до тех пор, пока за ними не придет грузоотправитель опасных отходов.

Связанный: Как лаборатории Гронингена становятся зелеными

Первой остановкой после вывоза обычно является объект по переработке, хранению и удалению опасных отходов. «Это одобренные Агентством по охране окружающей среды объекты, у которых есть разрешения на обращение с лабораторными отходами», — говорит Бекки Нил, менеджер по соблюдению требований в Envita Solutions, компании по управлению отходами.

В формах опасных отходов RCRA перечислено более 20 методов управления отходами, но, согласно анализу C&EN, большая часть академических отходов, образующихся в США, утилизируется одним из трех способов: с 2011 по 2021 год около 19% было использовано для смешивания топлива, около 28% было сожжено, а около 46% было свалено или объединено с другими отходами.

По словам Нила, лабораторные отходы, представляющие собой смесь негалогенированных органических растворителей, обычно подвергаются обработке топливом. По сути, это означает, что растворитель сжигается для питания печи, используемой для производства портландцемента и других типов гидравлического цемента.
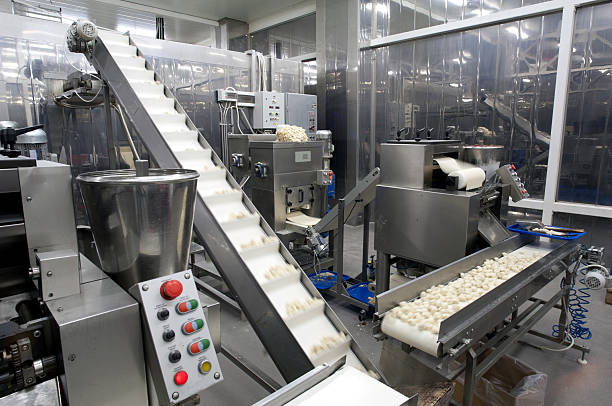
На современных химических предприятиях традиционные стандарты и методы уже давно устарели. Бумажная документация и ручное управление производством тормозят развитие компаний. Для достижения нового уровня эффективности необходимо применять современные информационные технологии и полностью автоматизировать производственные процессы. Эти меры помогут улучшить работу предприятий, сократить излишние расходы и гарантировать устойчивое развитие.
Производственный процесс на химических заводах имеет уникальный цикл и свои особенности. Обычно он подразумевает непрерывный поток сырья от начала до конца производственной цепи. Исходя из этого, основная задача предприятия заключается в том, чтобы обеспечить непрерывную работу всего оборудования. Ведь, любой сбой одного из процессов может остановить всю производственную линию. Это может вызвать задержки в выпуске продукции, финансовые потери из-за брака, излишние затраты на энергию и увеличение риска аварий. Все эти проблемы помогает предотвратить автоматизация.
Внедрение системной автоматизации на химическое предприятие помогает решить множество задач. Она позволяет:
Автоматические системы управления на химических предприятиях позволяют строго соблюдать установленные процессуальные режимы, точно дозировать компоненты по рецептуре, поддерживать необходимые температуры и последовательность добавления ингредиентов во время изготовления продукции. Кроме этого, система быстро реагирует и оповещает об экстренных ситуациях, а также позволяет следить за состоянием оборудования. В случае надобности она сигнализирует о необходимости его обслуживания или ремонта, что способствует предотвращению серьезных поломок.
Оптовая торговля продукцией промышленной химии
© 2026 CHEMPRODUCT TD | ALL RIGHTS RESERVED


И мы ответим на все интересующие Вас вопросы
И мы ответим на все интересующие Вас вопросы
Наши менеджеры свяжутся с Вами в ближайшее время


